 Italiano
 English
 Français
 Español
 Deutsch
Dans la première partie de ce guide, nous avons vu comment préparer l'engobe et comment l'appliquer sur le métal.
Cette fois, nous allons parler de comment choisir le four, procéder à la cuisson, nettoyer et finir votre bijou.
1. Le four de cuisson pour les travaux à l'engobe
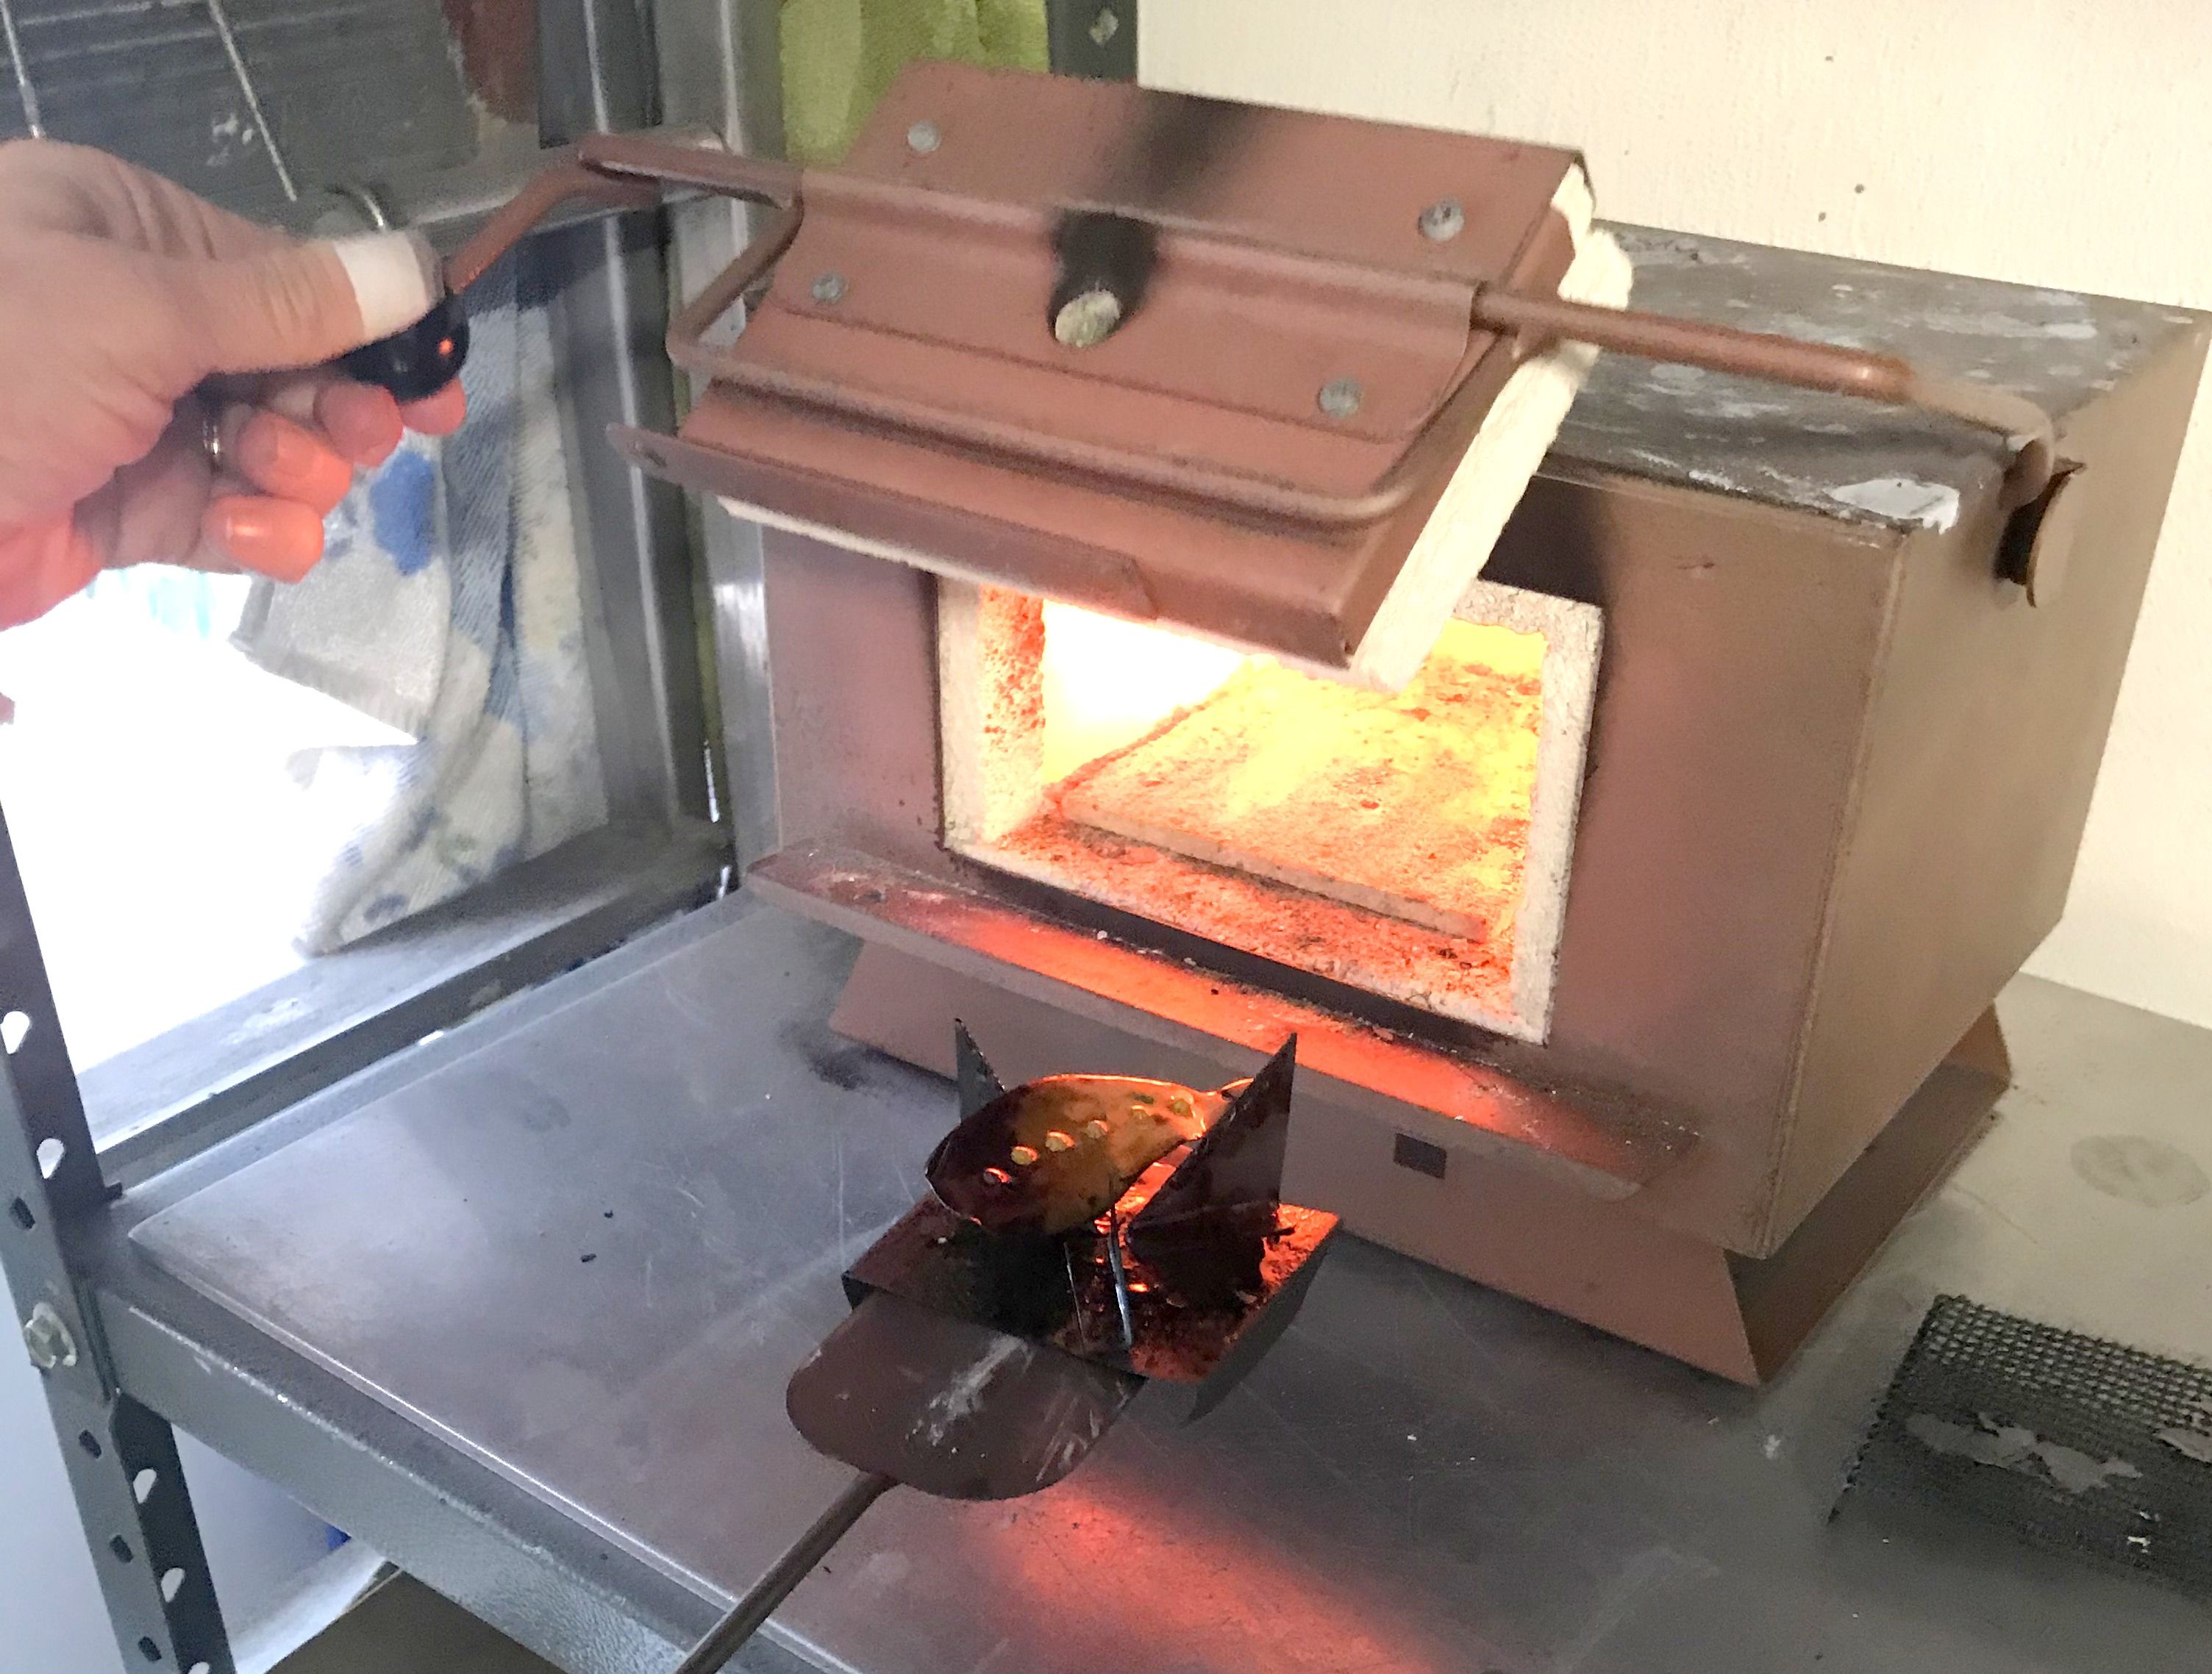
Pour les travaux à l'engobe, on utilise surtout des fours électriques à mufle avec une chambre en matériau réfractaire. Vous pouvez faire de petits travaux aussi avec l'aide d'un chalumeau, ou d'un soudeur à gaz, ou microflamme, tous deux fonctionnant au gaz. Dans ce cas, vous devez faire attention aux résidus d'allumage, de combustion et d'oxyde sur l'engobe.
Comment faire : posez l'objet sur une grille en métal afin qu'il se réchauffe uniformément par le bas jusqu'à ce que l'engobe fonde.
Comment choisir le mufle électrique
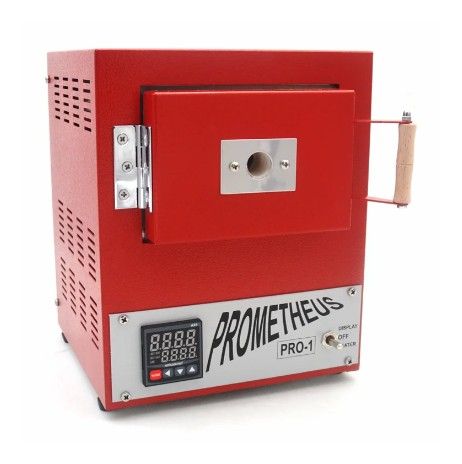
Lorsque vous choisissez le mufle pour l'émaillage, gardez à l'esprit une chose importante : la porte doit s'ouvrir facilement d'une seule main, car l'autre main sera occupée à tenir les pièces à insérer et à retirer du four.
Jusqu'à il y a quelques années, les mufles n'avaient pas de régulateur de température, donc l'émailleur avait l'habitude de se fier à la « couleur » qu'il voyait dans la chambre de cuisson pour comprendre le bon moment pour retirer les pièces.
Si vous êtes également pour maintenir la tradition « à vue », vous pouvez envisager l'achat d'un Prometheus PRO-1 : c'est le plus simple et il est doté d'un trou qui vous permet de voir l'intérieur et comment se déroule votre cuisson.
Dans notre catalogue, il y a aussi des mufles dotées d'un contrôleur de température plus sophistiqué, comme la Prometheus Pro1-PRG ou la grande sœur Prometheus Pro7-PRG, qui permettent de créer et de mémoriser des programmes plus complexes.
Ce sont tous des modèles qui permettent également la cuisson de matériaux comme le Metal Clay, la céramique ou le Verre.
Considérez également que vous devriez insérer et retirer les objets à émailler avec les grilles de four appropriées, en vous aidant éventuellement avec la pellette.
Si vous préparez des objets avec contre-émaillage, vous devrez les placer sur des supports appropriés.
2. Température et durée de la cuisson
La température et la durée de la cuisson dépendent de plusieurs facteurs :
- l'épaisseur du métal
- les dimensions de l'objet à émailler
- la masse totale des objets contenus dans le four
- l'épaisseur de la couche d'engobe appliquée
- le type et la température du four.
Avant d'introduire l'objet, le four doit atteindre une température entre 850°C et 900°C, vous verrez qu'il devient rouge clair à l'intérieur.
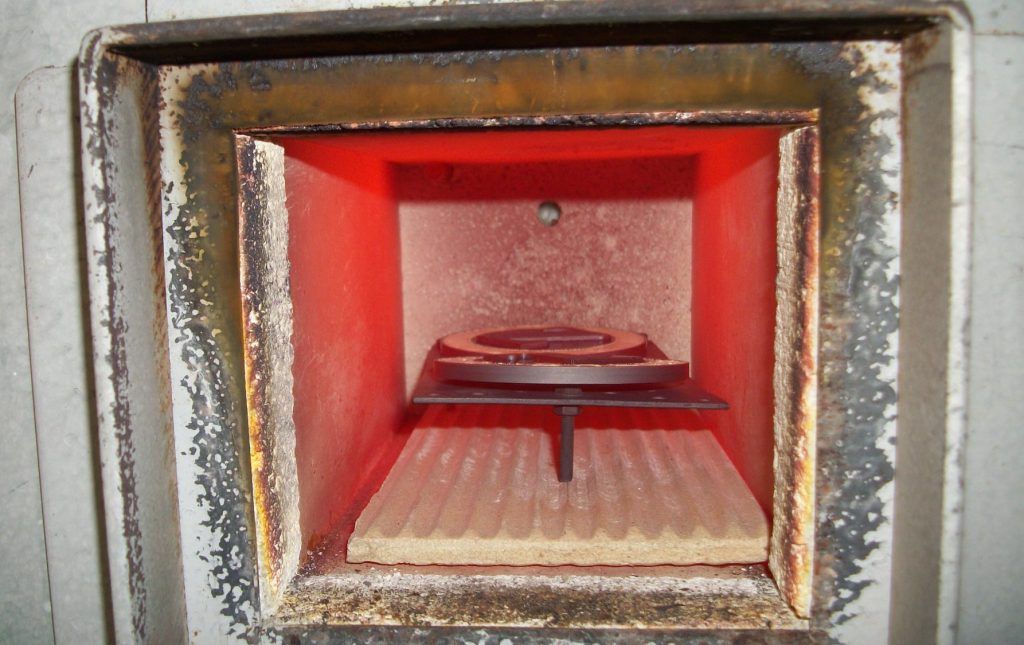
Lorsque vous introduisez les pièces dans le mufle, faites attention à ne pas mettre les objets trop près des parois, sinon la cuisson risque de ne pas être uniforme.
Vérifiez plusieurs fois le processus de cuisson à travers le témoin approprié, ou en ouvrant la porte du four. L'engobe fond après environ 1,5/3 minutes (pour les petits objets), formant une couche vitreuse et lisse.
Retirez l'artefact, laissez-le refroidir, nettoyez-le, polissez les parties métalliques non couvertes par l'engobe, corrigez les imperfections, polissez à nouveau. Si nécessaire, appliquez une autre couche d'engobe là où il en manque : si vous donnez une seconde couche, vous devez faire une seconde cuisson dans le four.
La première couche d'engobe
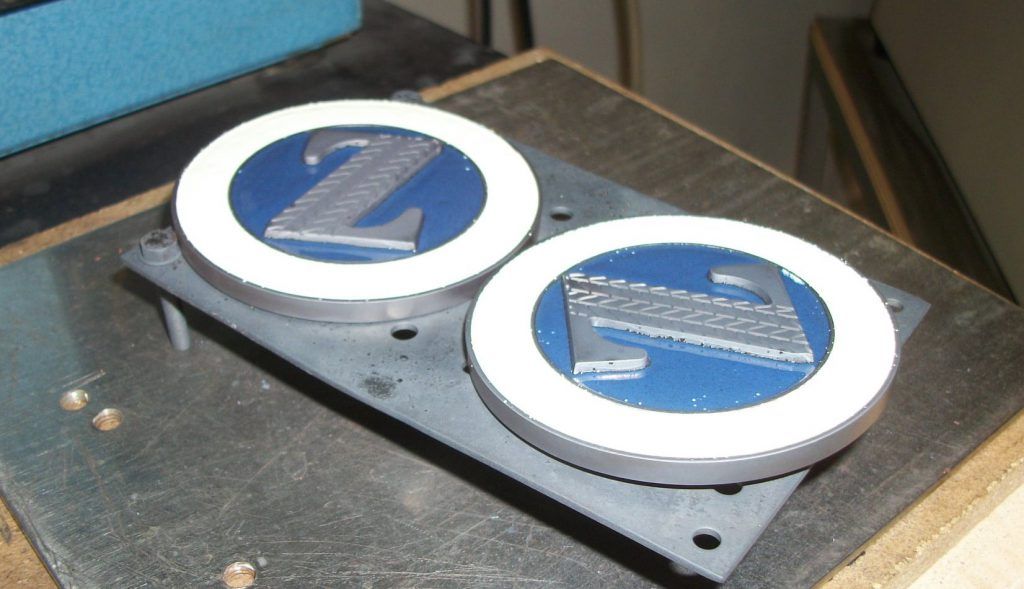
La deuxième couche d'engobe
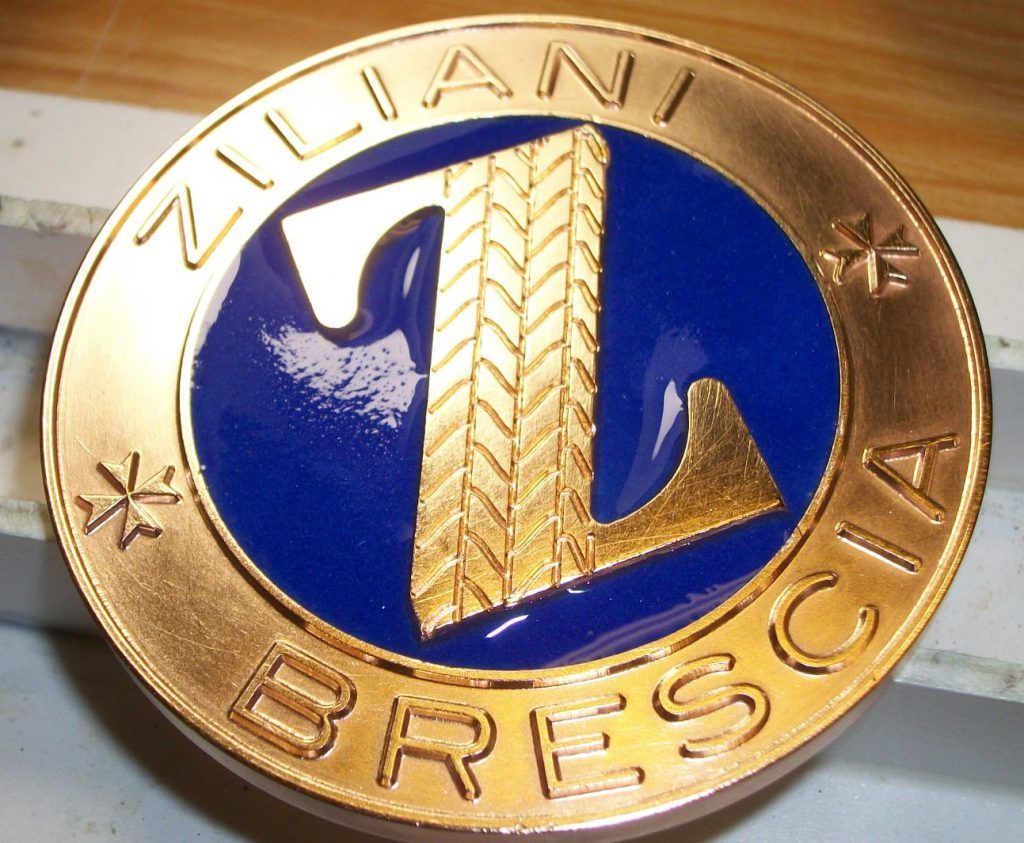
La médaille finie
Une cuisson rapide à température élevée du four donne de meilleurs résultats qu'une cuisson lente à température insuffisante. Si, en retirant l'objet, vous remarquez que l'engobe n'est pas complètement fondu, remettez-le une fois de plus dans le four, jusqu'à ce que la surface de l'engobe soit complètement lisse. Après quelques essais, vous pourrez facilement établir le temps exact de cuisson.
Problèmes courants après la cuisson de l'engobe
Si des bulles d'air se forment à la surface de l'engobe pendant la cuisson, percez-les avec un poinçon. Faites attention et limez les bords de la bulle éclatée jusqu'à obtenir une surface lisse. Ensuite, remplissez l'ouverture avec de l'engobe, puis faites cuire à nouveau.
Lorsque vous appliquez l'engobe transparent sur la surface du cuivre, ou du tombac, même si l'engobe est bien fondu, vous pouvez remarquer de petites taches rouges : dans ce cas, une cuisson supplémentaire est nécessaire jusqu'à ce que les taches disparaissent.
3. Nettoyage et limage final des parties métalliques
Pour le nettoyage des parties métalliques comme les bords ou les fils (comme dans la technique Cloisonné) : après un refroidissement total, vous devez désoxyder l'objet en l'immergeant brièvement dans une solution d'acide sulfurique (9 parties d'eau et 1 partie d'acide sulfurique technique de 66 Bé).
Ensuite, nettoyez l'objet sous l'eau courante avec une brosse en soie et ensuite avec une "grattabugia" ou une brosse en soies de fibre de verre (ou en nylon, laiton, acier).
Les surfaces d'engobe pendant la désoxydation, parfois trop longue dans le temps, se couvrent d'une fine couche de film huileux (arc-en-ciel) : vous pouvez les rendre à nouveau brillantes en les nettoyant avec un disque en feutre, de la poudre de pierre ponce très fine et beaucoup d'eau.
Si vous souhaitez obtenir une surface parfaitement plane sur de petits objets : après la cuisson, poncez l'engobe avec un bloc abrasif et une lime abrasive au carborundum puis rincez-le avec de l'eau pure. Utilisez d'abord une lime à gros grain puis une lime à grain fin. Ensuite, nettoyez soigneusement la surface avec de l'eau pure pour enlever chaque petite particule de poussière de carborundum. Enfin, faites cuire l'objet dans le mufle.
Dans les grandes entreprises, le ponçage se fait avec des disques de carborundum rotatifs avec beaucoup d'eau et, après avoir parfaitement brossé l'objet, il est cuit.
Un autre système consiste à nettoyer et polir l'objet sur des disques en bois recouverts de feutre avec de la poudre de pierre ponce très fine et de l'eau. On peut également utiliser des meules en feutre à monter sur un petit perceuse type Dremel ou Proxxon ou, alternativement, utiliser une véritable polisseuse professionnelle de banc. Dernièrement, les irrégularités normales de la surface émaillée après cuisson sont très appréciées dans la production artistique, donc on renonce souvent au ponçage et au polissage.
... mais cela fait déjà partie de ce que vous devez apporter : votre inspiration, votre goût, votre expérience !
Les photos du post sont gracieusement offertes par CKI -Italy ARtCHIVIO ENAMEL MUSEUM (cette page Facebook) et sont des artistes Mariano Fantucci, Salvatore Sinatra et Marina Zanella.